銑床加工如何評估金屬零件?整理圖面、公差、裝夾、檢驗與少量加工比較重點,協助建立清楚的委託判斷框架。
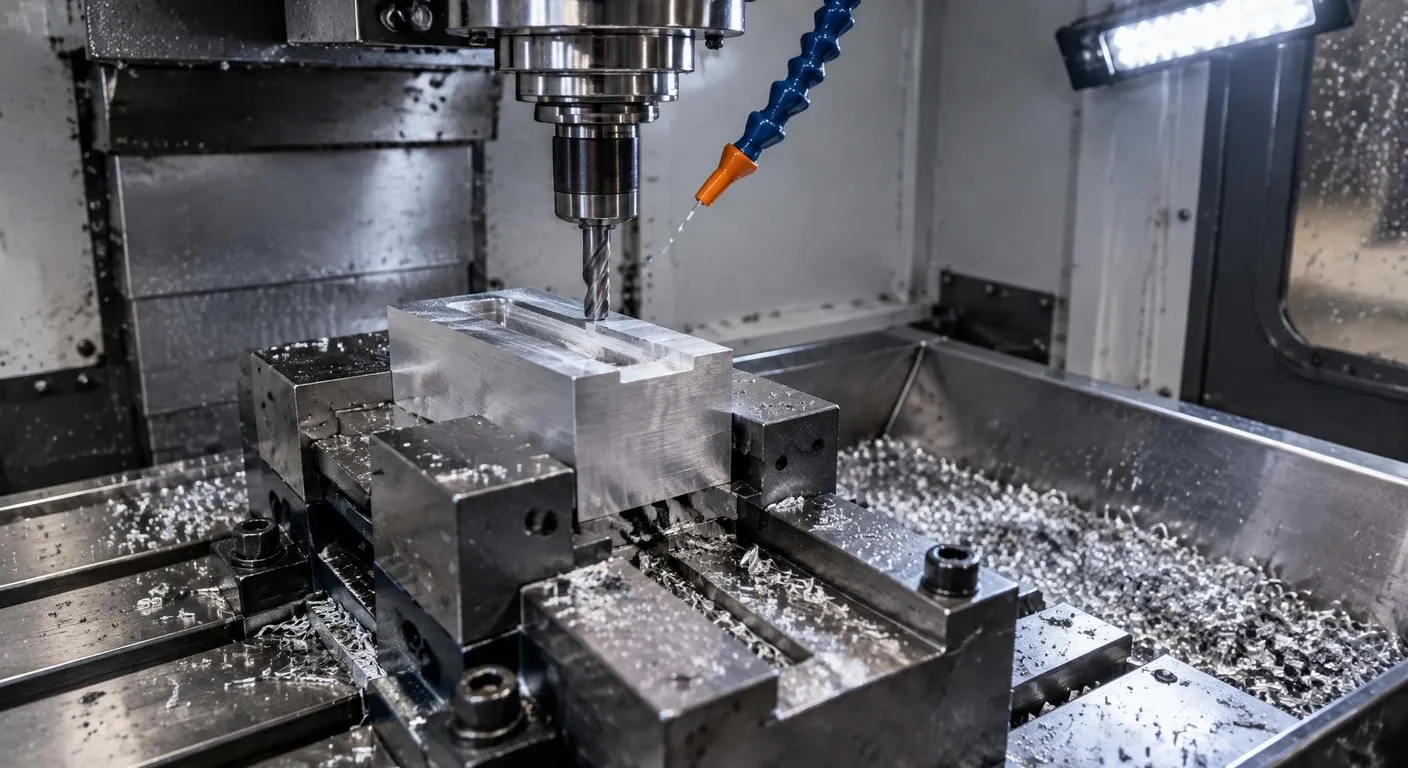
金屬零件的加工選擇,不能只用材料或單價快速判斷。從圖面解讀、裝夾基準、刀具路徑到尺寸檢查,每一環都會影響後續溝通與成品確認。本文依序整理銑削判斷、加工檢核、委託流程與少量需求的比較重點,協助讀者在資料尚未完整時,先建立可核對、可追溯的評估框架。
■ 先從圖面與工件條件判斷
銑床加工的判斷不能只看機台名稱,還要把工件外形、基準面、刀具可達性與排屑條件一起納入。若零件有深槽、薄壁、側孔或多面加工需求,裝夾順序可能比材料名稱更早影響可行性。評估時可先標出定位面、重要尺寸與不能碰傷的區域,再確認是否需要翻面、換治具或分段檢查,讓後續討論有具體依據。
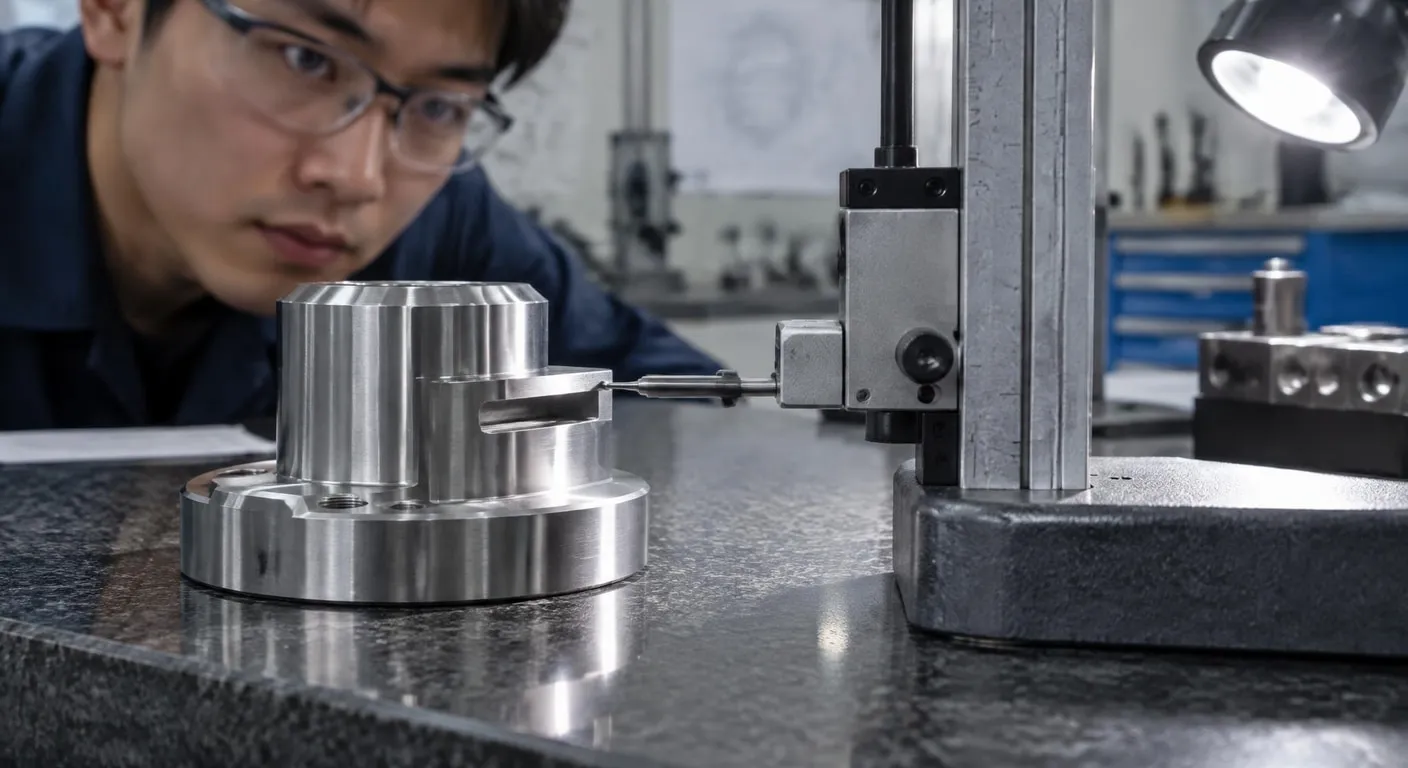
金屬零件加工的檢核重點,是確認基準轉換後的尺寸、孔位與接觸面是否仍符合圖面要求。除了外觀,也應區分一般尺寸與功能尺寸,並寫明量測工具、檢查位置及允收方式。若圖面存在未標註的倒角、毛邊或表面要求,宜先列為待確認事項,避免加工完成後才因認知不同而反覆修改。
先讀懂加工條件:
先確認圖面尺寸、公差、材料與數量,再決定裝夾方式、刀具路徑和檢查節點,能降低加工中途才發現條件不足的風險。把取捨說清楚:
若需求涉及少量、多面或多次修改,應同步確認基準、交期限制與檢驗方式,避免只比較單件價格而忽略整體溝通成本。留下可追溯資料:
加工前保留版本、量測與異常紀錄,後續若需調整尺寸或重複製作,便能依據既有資料回溯判斷,而不是重新猜測設定。
■ 把委託流程拆成可確認節點
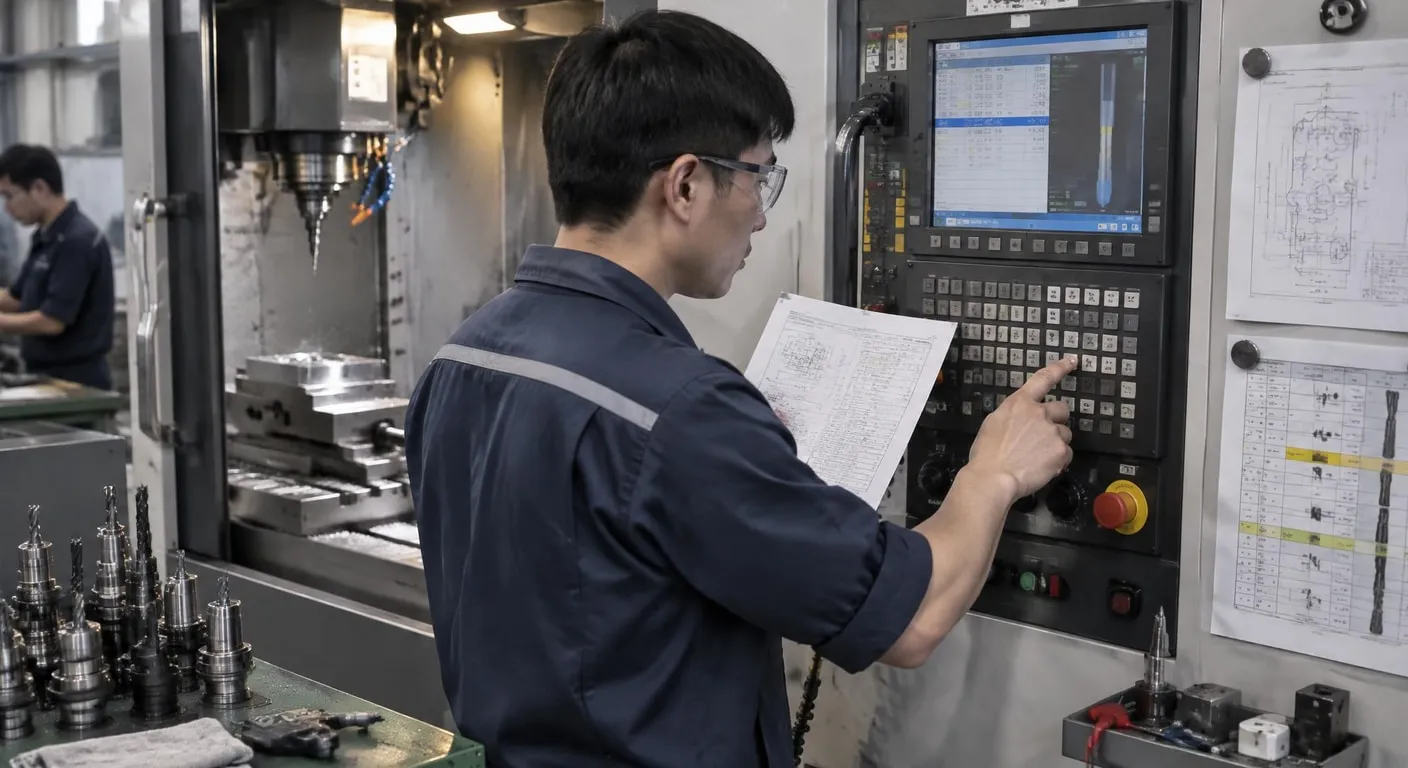
金屬零件CNC代工的溝通,應把圖面版本、基準、數量與檢查方式交代清楚,工作人員才能依同一套條件執行與回報。實務上可先進行圖面與材料確認,再討論裝夾、刀具、加工順序及首件檢查;若尺寸或用途仍有疑問,應在開工前留下書面決定。這種分段方式有助於區分設計變更、製程調整與量測異常,降低責任邊界不清的風險。
金屬環保銑床加工可從減少不必要試切、妥善安排排屑、分類回收金屬屑與管理切削液等方向檢視,但不能把環保描述直接等同於特定設備或成果。較穩妥的做法,是在流程中記錄材料使用、刀具壽命、清潔方式與廢料處理要求,並同步確認這些條件是否會影響尺寸、表面或作業安全,再依實際工法逐項核對。
■ 少量需求的方式比較與取捨
金屬少量CNC加工適合用在數量有限、尺寸仍可能調整,或需要先確認裝配關係的情境;但每件分攤的編程、裝夾與量測成本可能較明顯。若選擇通用工法,彈性通常較高,卻也要接受加工時間、表面要求或重複性上的取捨。比較時應把數量、版本變動、關鍵公差與後續追加可能性放在同一張表中,而不是只看單一報價欄位。
| 需求確認表 |
|---|
| 可依序填入圖面版本、材料與數量、基準與公差、加工面與孔位、表面及毛邊要求、檢驗工具與允收方式,並註記尚待確認的項目。 |
| 取捨比較 |
| 先比較固定設定與單件加工的分攤,再檢查翻面、治具、量測、修改及追加彈性;少量需求應同時評估版本變動與後續重製成本。 |
■ 常見問答 (FAQ)
Q1: 委託銑床加工前要準備哪些資料?
通常應先提供圖面、材料、關鍵尺寸、公差、數量與表面要求;若圖面尚未完整,也可先整理用途、外觀限制與待確認尺寸,讓加工條件有清楚的討論基礎。可先整理需求、限制與驗收條件,再依流程逐項比較。
Q2: 少量零件應如何比較加工方式?
少量需求不一定只看單件加工費,還要比較編程、裝夾、換刀、量測與修改的投入。若後續可能追加,建議一開始就保留圖面版本與檢驗基準。可先整理需求、限制與驗收條件,再依流程逐項比較。
| 若您正在整理金屬零件圖面與加工需求,可先列出材料、尺寸、公差、數量及檢驗方式,再據此比較合適的加工條件與溝通流程。 |
企業名片
- 公司名稱:東億開發有限公司
- 連絡電話:02-2*******
- 電子郵件:tu*g*****@gmail.com
- 詢價官網:https://tungyi.tw66.com.tw

歷史詢價
-
林*姐16頁騎馬釘 以下協助05-06 09:32
-
總*****桌裙想刺繡本堂LoGO05-09 10:36
-
鄭*炎電鍍鋅板0.4mm t 1000*2000 20張08-03 16:50
-
李*生請問有收桌上型電腦拆機零件嗎?04-22 00:02
-
呂*姐系統衣櫃詢價費用05-17 11:20
-
林*姐詢價 請問有沒有桶裝水07-24 17:24
-
張*姐遊覽車費用報價?10-08 18:24
-
黃*姐學校制服 大甲高中全套制服分別的的價格07-12 19:24
-
曾*献開幕茶會/高雄屏東歐式外燴06-25 16:18
-
何*哲游泳課程的時段和收費06-10 10:14
-
陳*姐紙桶不同材質分別各重06-25 09:35
-
黃*生請問有賣海龍鬚菜嗎別名: 江蘺、線菜、海髮、海麵條、巧味芽(台灣雲林一帶常用名)。05-07 14:48
-
邱*姐詢價 我想要請問哈克釘 30405-26 08:30
-
C***y您好請問有座工程告示牌嗎06-30 13:56
-
謝*姐TOPCON SS-3想詢問有賣這個燈泡嗎06-26 11:27
-
張*逢A4影印紙 70g07-06 16:29
-
林*生真皮皮帶 3.3公分寬06-15 17:07
-
石*華主動整流及穩壓控制 結合labVIEW及sbRIO、擷取設備來實現05-31 23:10
-
王*東9000SP 5W3006-10 17:44
-
許*姐水耕觀音竹 有此需求08-19 11:48