雙壓接鉗 從端子規格、導線截面到螺紋損傷檢查,整理壓接與修復工具的選用、操作流程及比較重點。
端子壓接與螺紋修復看似是不同工作,實際上都要求工具、工件規格和檢查方式彼此配合。面對多種鉗具與套組,採購或現場人員不宜只比較外觀與配件數量,而應從適用範圍、操作負荷、結果確認及後續管理逐項判斷。本文整理常見判斷條件,協助建立較穩定的選用流程。
■ 先從工件與失效風險判斷
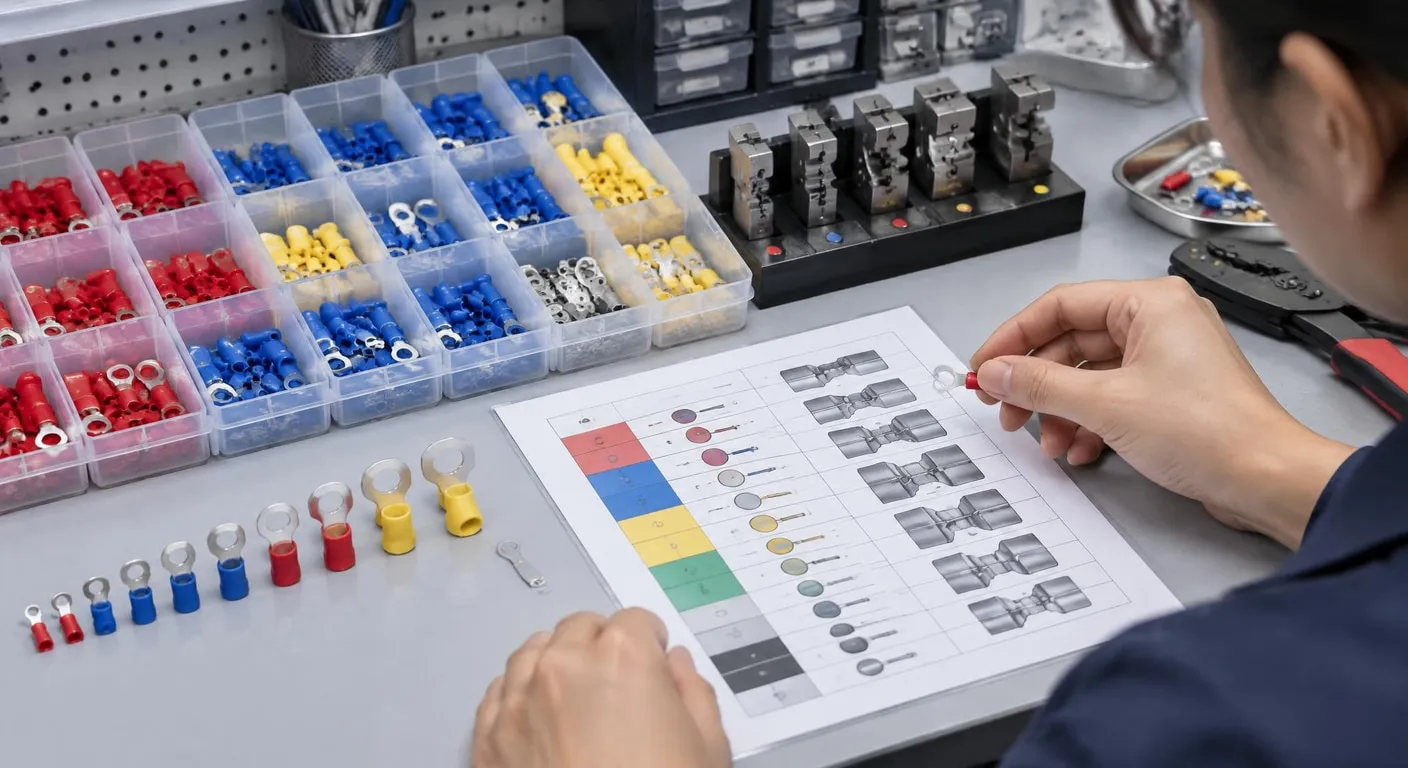
判斷雙壓接鉗是否適用時,不能只看夾具外形,還要核對端子結構、導線截面與壓接位置。不同端子可能要求不同的壓接區域與成形方式,若工具夾口與端子不匹配,容易出現壓痕偏移、導線鬆脫或絕緣層受損。現場可先以少量材料試壓,並確認端子外觀、固定程度及尺寸是否符合既有檢查標準。
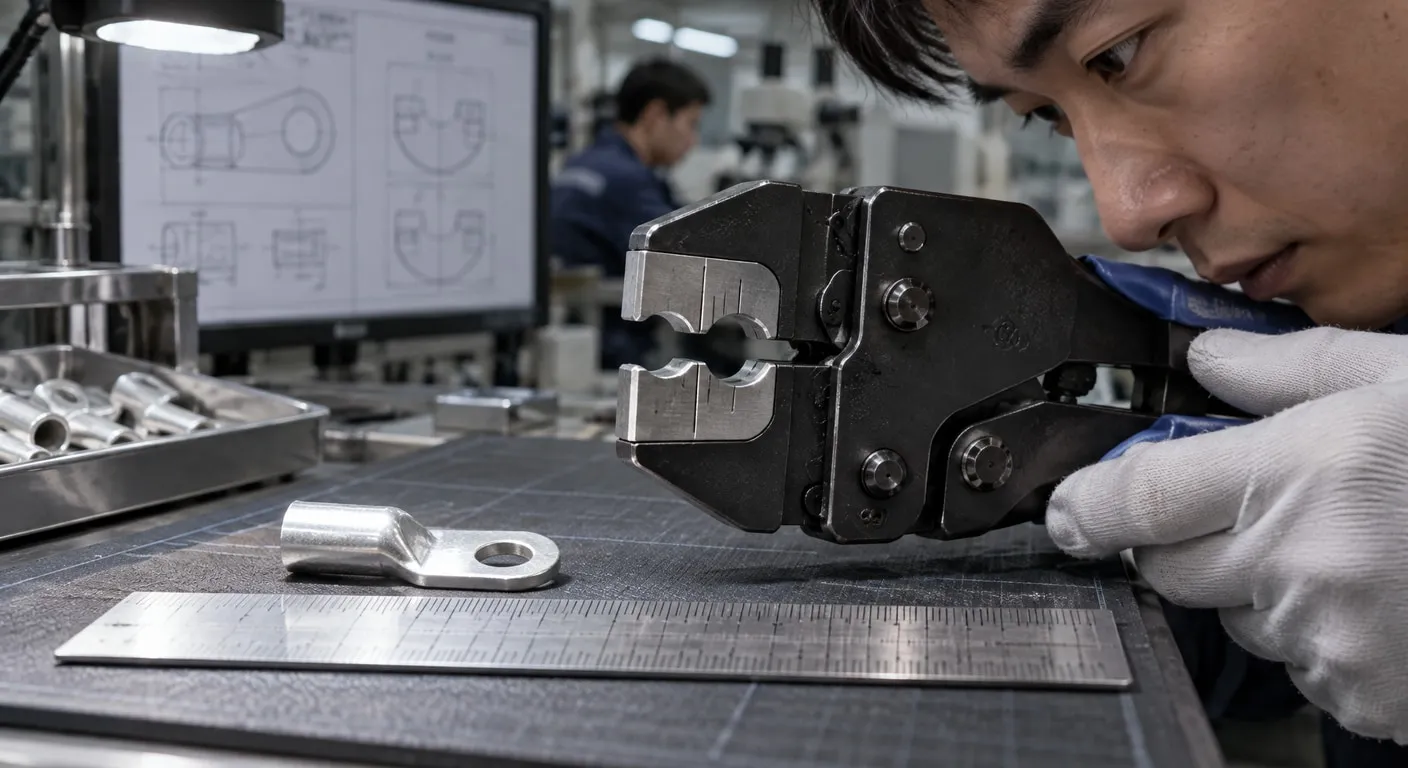
輕鋁專業端子壓接鉗的重量與材質可能影響攜帶和長時間操作,但輕量並不等於適用所有工作。選用時應觀察握柄行程、夾口對位、回彈狀態及操作空間,也要確認工具能否產生足夠且穩定的壓接力。若作業頻繁,還應把操作者疲勞、工具保養與不同端子規格的切換時間納入評估。
先核對規格:
先確認端子規格、導線截面與預期壓接型式,再判斷工具是否適用,避免只看外觀或夾口數量就直接採購。檢查壓接結果:
壓接後應檢查端子是否歪斜、導線是否滑脫,以及絕緣層有沒有被過度擠壓,必要時搭配拉力或尺寸檢核。區分使用情境:
若同時處理端子、螺紋與線束,應分開管理工具用途,並依現場頻率、收納方式與維護難度評估整體配置。
■ 建立可追溯的操作流程
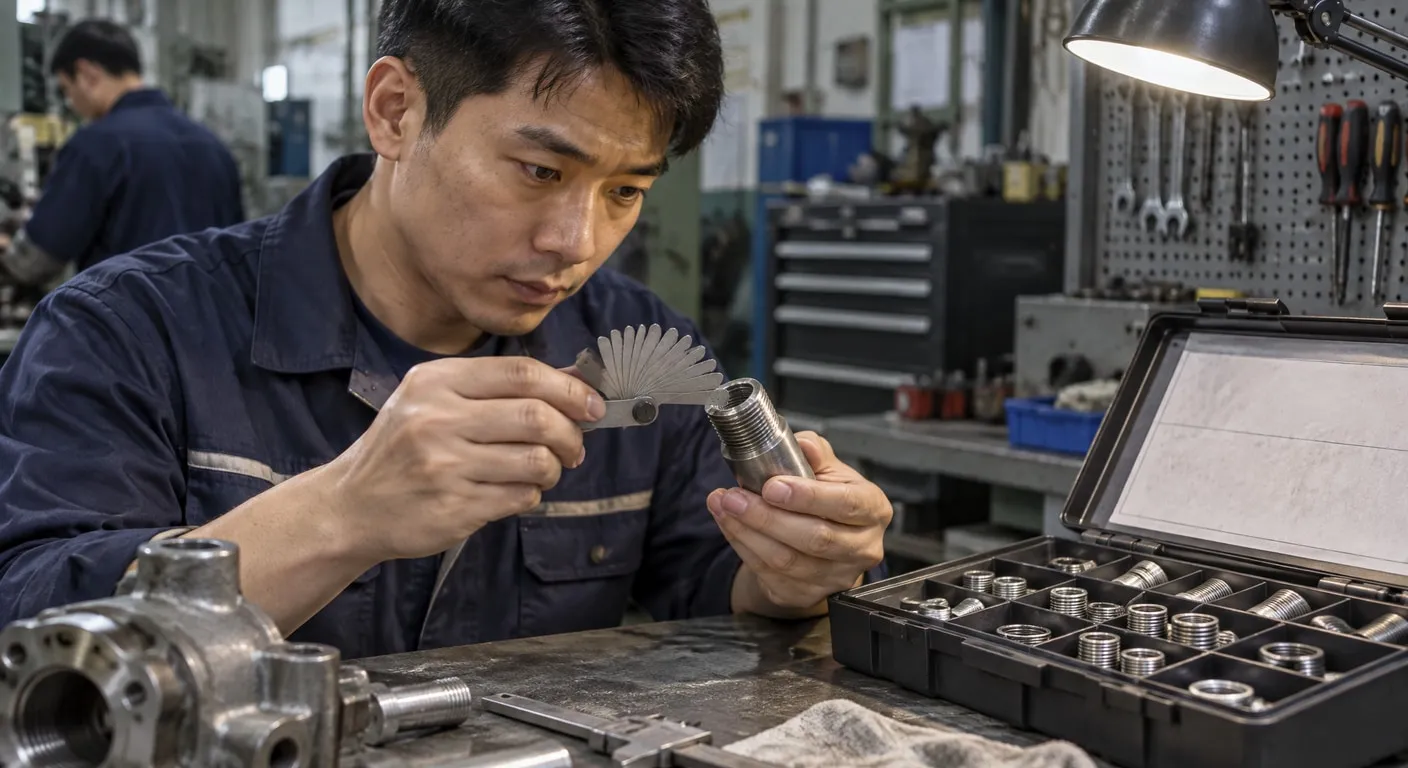
使用螺紋修復工具組前,應先辨識螺距、孔徑與損傷範圍,再決定清理、攻牙或更換零件等處理方式,參與者可依需求檢核。操作前需固定工件並清除碎屑,依工具說明控制切削方向與深度;完成後以相同規格的螺栓或量規確認咬合狀態。若螺紋位於承受高負荷或影響安全的位置,修復結果不能只靠手感判斷,應依現場規範進一步檢驗。
線束端子壓接工具組的管理重點,是讓端子、模具、導線範圍與檢查記錄能相互對應。開始前先整理材料並確認模具標示,壓接時保持導線插入深度一致,完成後檢查端子方向、壓痕位置與拉脫風險。若同一工作包含多種線徑,應分批設定與試壓,避免在未確認模具的情況下連續加工,造成批量返工。
■ 不同工具配置的比較與取捨
比較線束壓接工具時,應把單一壓接鉗、可換模具工具與完整套組分開看待。單一工具通常較容易上手,適合規格集中且作業單純的情境;可換模具能涵蓋更多端子,但要管理模具辨識與安裝;完整套組則便於集中收納,卻可能包含現場少用的配件。真正的取捨在於規格覆蓋、操作一致性、攜帶需求與檢查成本,而不是配件越多越好。
| 配置比較 |
|---|
| 單一鉗具適合規格集中、流程固定的作業;可換模具工具增加涵蓋範圍,但需管理模具;完整套組方便集中收納,採購前仍應檢查常用配件是否真正符合工件。 |
| 檢核順序 |
| 評估時可依序檢查端子型式、導線範圍、夾口或模具對位、操作空間、結果檢驗方式與收納管理,讓工具選擇回到實際流程,而非只比較外觀與數量。 |
■ 常見問答 (FAQ)
Q1: 如何判斷端子壓接工具是否適用?
先確認端子型式、適用導線範圍、壓接模具尺寸與操作空間,再以實際材料試壓。壓接後檢查導線固定度、端子外觀及絕緣層狀態,不能只依工具名稱判斷。可先整理需求、限制與驗收條件,再依流程逐項比較。
Q2: 螺紋修復工具組適合哪些檢查?
螺紋修復工具組主要處理受損螺紋的整理、修復或重建,使用前仍須確認螺距、孔徑與損傷程度。若零件涉及安全或高負荷,應依檢驗規範評估是否能繼續使用。
| 選擇壓接與修復工具前,先整理工件規格、作業頻率和檢查要求,再依實際流程比較工具配置,降低誤用與返工風險。完成前再逐項核對需求、風險與驗收依據。 |
企業名片
- 公司名稱:勳旺興業股份有限公司
- 連絡電話:047-******
- 電子郵件:ma*****@tubing.com.tw
- 詢價官網:https://hsunwang.web66.com.tw

歷史詢價
-
j**k你们生产冰晶石吗?04-06 15:18
-
張*生一般廢棄物清運&資源回收 兩間店04-01 15:11
-
張*生便當訂購 棒球比賽活動有5天,總共需要260個便當10-03 16:46
-
黃*生詢價: 裙帶梗芽04-19 21:34
-
蔡*姐ECOSYS M5520CDN 可以維修嗎?03-31 17:13
-
許*暢1尺3價錢 可以開光嗎?謝謝05-28 10:22
-
黃*生拖車詢價 有此需求10-06 11:45
-
饒*婷汽車隔熱紙更換 有此需求08-12 07:01
-
柯*生Quality影印紙四箱A4,四箱B4,一箱A508-12 16:37
-
張*生烏龍茶粉詢價費用04-07 15:27
-
李*真要租9-22-9-23遊覽車,需要一台30人左右的中大巴,請問報價08-03 13:15
-
賴*娟您好 國小4-28要叫一台20人小巴士04-09 15:43
-
陳*姐80人租遊覽車報價 有此需求07-29 17:26
-
趙*玉廚餘冰櫃 有此需求 請協助08-04 00:48
-
蘇*生請問要怎麼購買貴公司的電器產品06-08 17:23
-
陳*愛窗簾需要修 以及要做事內門04-09 16:02
-
鄭*姐工地民生垃圾月租-記桶(1100L)清運需求04-23 12:31
-
蔡*姐希望有可以同時雙向流動的蠕動幫浦06-23 16:55
-
陳*生中興製藥的膚康費用05-03 19:47
-
U*a請問有在做頸枕嗎05-31 11:27