滾光刀、尋邊器與筒夾怎麼選?從同心度、夾持介面、重複定位到現場驗收,整理精密加工採購的實用判斷標準。
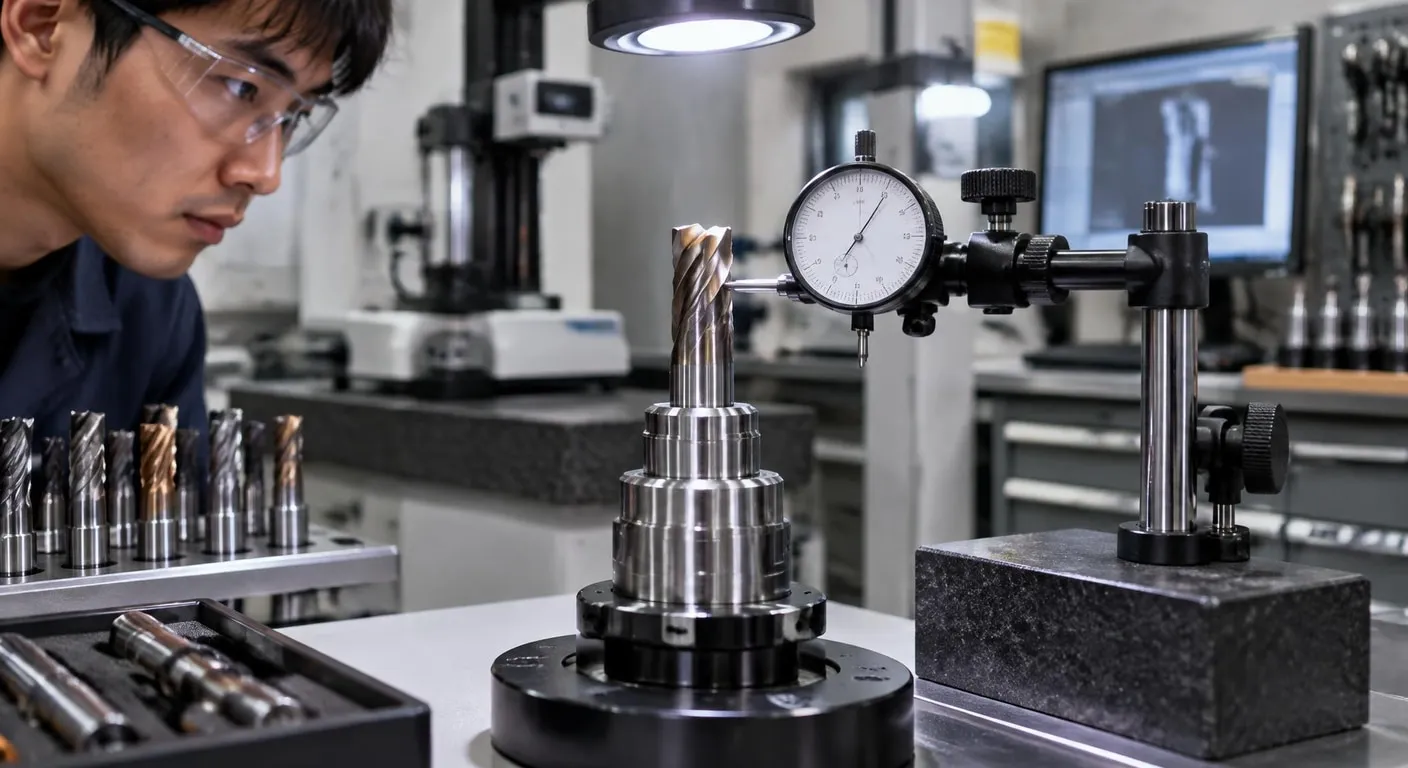
工件明明已重新校正,銑削後的尺寸卻仍差一點,問題有時不在程式,而在刀具跳動、筒夾接觸面或尋邊讀值。面對滾光刀與機械式尋邊器的選擇,真正該比的是介面、重複性與現場流程,而不是單看名稱或外觀。本文從驗收與日常使用切入,協助採購和加工人員降低誤判。
■ 先找出尺寸不穩的來源
滾光刀的用途與一般粗加工刀具不同,評估時應先看加工表面要求、刀尖幾何、刃口狀態與主軸跳動。若工件表面出現週期性紋路,除了刀具磨耗,也要檢查刀柄、筒夾與夾持長度;刀具本身標示的直徑精度,不能取代裝上機台後的實測結果。並依條件比較取捨,留下可追溯的判斷依據。
機械式尋邊器適合需要直觀判讀、現場維護簡單的加工流程,但精度表現會受轉速、接觸力、探頭磨耗與操作者手感影響,參與者可依需求檢核。實務上應確認製造商提供的量測範圍、同心度或跳動規格,並用同一工件重複測量數次,觀察最大值與最小值的差距是否落在製程允許範圍內。
先對應加工任務:
先確認刀具用途、加工材料與機台轉速,再看刀尖幾何與夾持方式;不要只依外觀或單一尺寸判斷是否適用。量測前先清潔:
尋邊前清除毛屑、油膜與毛刺,並確認主軸、套筒及工件已固定;任何鬆動都可能讓讀值失真。先確認需求與限制,再逐項核對材料、流程與驗收條件。驗收留下紀錄:
採購時要求檢查同心度、重複定位與標示資料,收到貨後以標準工件試測,將結果與機台紀錄留存。先確認需求與限制,再逐項核對材料、流程與驗收條件。
■ 把工具檢查變成固定流程
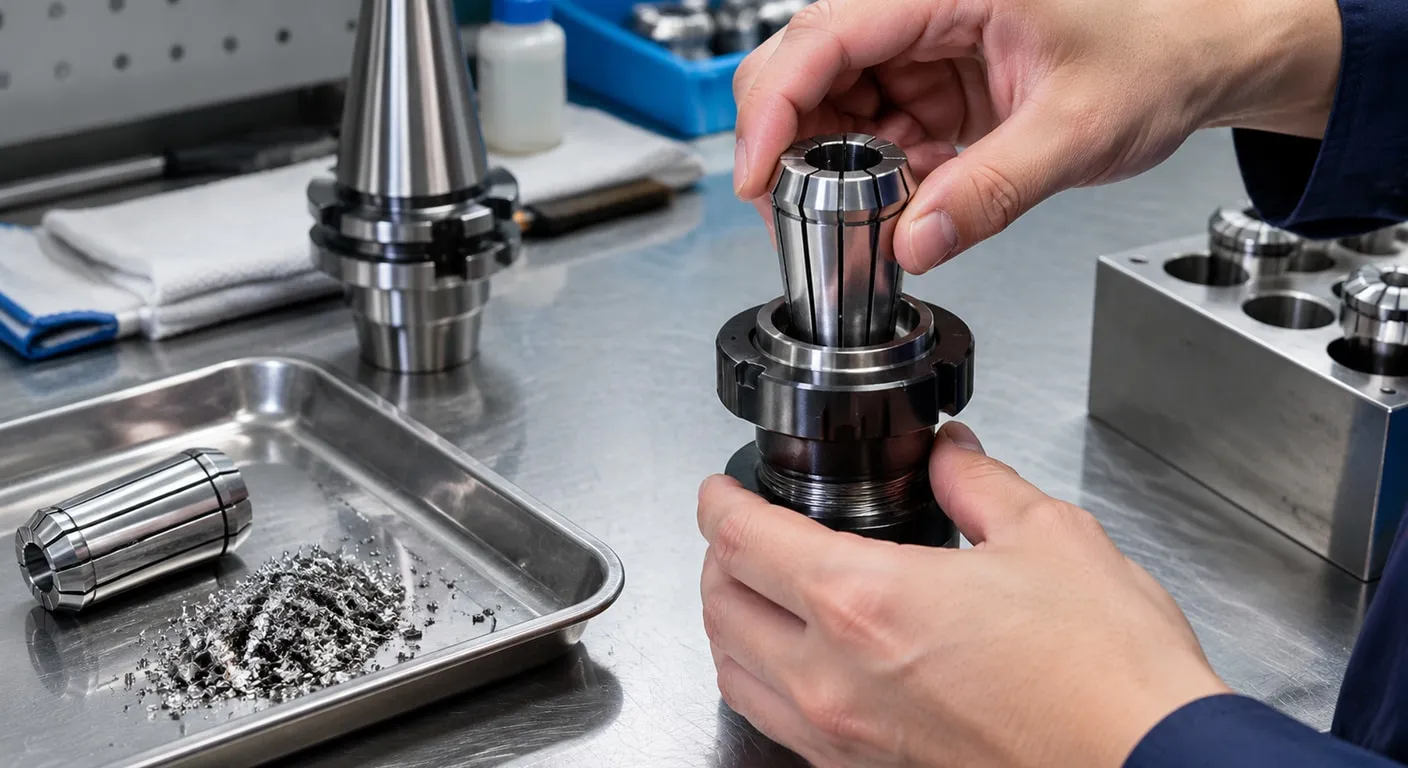
新竹筒夾不論採購自何處,都應先核對機台主軸規格、刀柄系統、夾持直徑與長度範圍。裝配前清潔錐面與筒夾槽口,確認沒有毛屑、撞傷或鏽蝕;鎖緊時使用合適扭力,避免過度施力造成變形。完成後以低速空轉觀察異常,再量測刀具端部跳動。並依條件比較取捨,留下可追溯的判斷依據。
使用尋邊器前,先讓機台與工件狀態穩定,確認工件基準面沒有毛刺,並使探頭以一致方向與速度接觸。每次量測都記下轉速、接觸位置與讀值;若左右方向結果差異明顯,應先停下檢查探頭、主軸或夾持,而不是用補正值掩蓋機械問題。並依條件比較取捨,留下可追溯的判斷依據。
■ 用加工條件做最後取捨
台南精密刀具若要納入採購比較,不能只用產地或供應名稱代替規格審查,應把加工材料、刀具直徑、主軸轉速、筒夾介面與可接受公差列成同一張表。少量多樣加工重視換刀彈性與尋邊速度;長時間連續加工則更在意同心度、散熱、磨耗與長期持有成本,選擇才不會只在初期價格上做決定。
| 採購比較重點 |
|---|
| 滾光刀著重表面加工與刃口狀態;尋邊器著重基準定位與重複讀值;筒夾則看介面、夾持範圍、同心度與清潔維護。三者需搭配機台條件共同驗證,不能以單一價格或品牌印象取代實測。 |
| 看總持有成本 |
| 短期成本不只包含購買價格,也包括換刀、重測與報廢風險;可將初始價格、耗材更換、清潔時間、校正頻率及停機影響列入評估,並以每批工件的實際使用紀錄修正預算。 |
■ 常見問答 (FAQ)
Q1: 尋邊器到貨後,現場應如何驗收?
先看刀柄或筒夾介面是否相容,再確認量測範圍、同心度、重複定位能力與使用轉速。實際驗收可用已知尺寸工件重複測量,觀察讀值是否穩定,並記錄清潔與夾持狀態。
Q2: 機械式與電子式尋邊器差在哪裡?
機械式設計通常依接觸偏移或跳動反應判讀,結構直觀、維護容易,但操作者需要控制轉速與進給。電子型回饋較快,仍須確認電池、訊號與探頭保護,不能只看顯示功能。
| 若正為刀具與量測配件的規格取捨困擾,先整理加工材料、機台介面與精度要求,再逐項核對本文的驗收條件,採購判斷會更穩妥。 |
企業名片
- 公司名稱:蒲菲科技有限公司
- 連絡電話:04-2*******
- 電子郵件:s2*8*****@hotmail.com
- 詢價官網:https://pufei.web66.com.tw

歷史詢價
-
楊*姐筆電資料救援 以下協助04-22 12:36
-
羅*生SAAB 2011 9-3X 後避震器04-14 15:55
-
黃*姐已上地漆的水泥地防滑06-04 12:33
-
高*生避震橡膠腳墊 有此需求09-04 11:35
-
黃*姐DNA LoBInd Tube 0.5-1.5 mL 報價單10-15 09:51
-
游*姐6"PU輪 防靜電 無塵室可以使用05-28 12:40
-
許**姐破裂強度機甘油 以下協助07-23 09:10
-
梁*生胰島素阻抗費用?04-17 23:00
-
王*姐過敏原檢測費用多少09-29 12:00
-
郭*志車大燈內側反光片~06-22 11:42
-
劉*生家中臥室凸窗(六角窗)想改裝氣密窗,詢問大概的施工費用08-21 07:39
-
曾*生脫水機 功率、重量都一樣嗎?08-06 16:11
-
郭**生匹配的都不是道路瀝青混凝土04-22 07:23
-
蔡*姐我們工廠要收了 買賣06-08 14:00
-
林*****取皮輾皮機 機械設備 有此需求04-21 09:59
-
吳*依犬心寶大型犬(22.7~45.4 kg)05-20 14:21
-
陳*姐床頭櫃 有此需求 請協助05-13 05:59
-
鄭*銘CNC走心式車床代工06-08 15:43
-
曾骨頭標本淘寶退貨05-07 09:36
-
李*姐詢價費用回診接送04-21 21:48